紧固件性能检测全攻略 从外观到失效分析
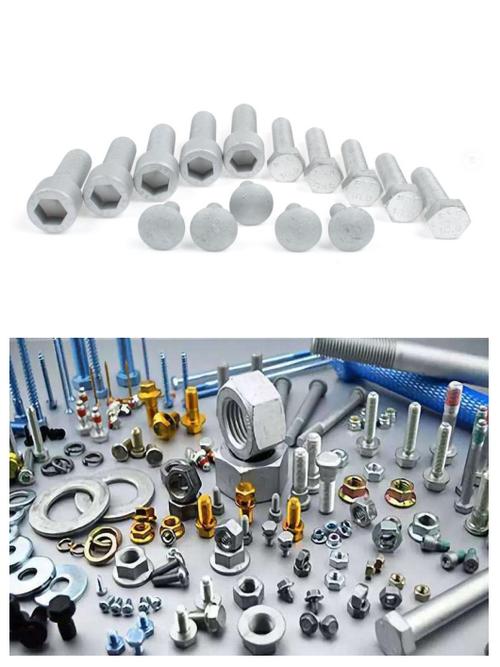
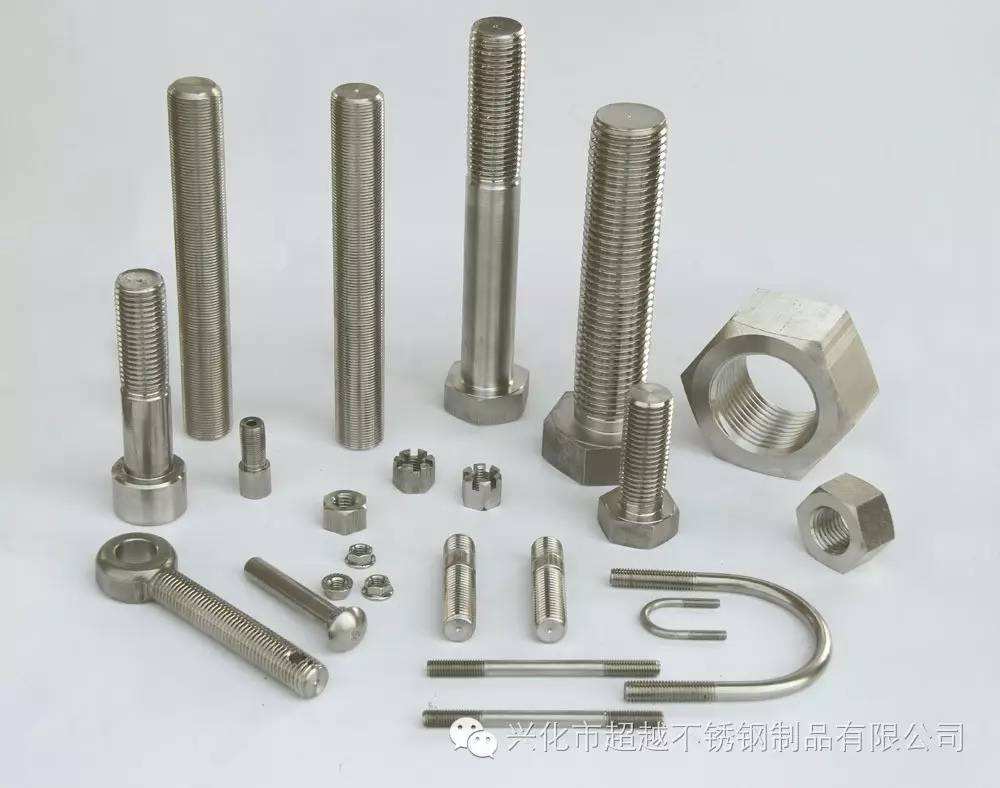
紧固件被誉为“工业之米”,其质量直接关系到整个结构的安全性与可靠性。从航空航天到家用电器,从桥梁建筑到精密仪器,紧固件的性能检测都是不可或缺的一环。本文将系统性地梳理紧固件性能检测的全流程,涵盖外观检查、尺寸测量、力学性能测试、无损检测以及失效分析,旨在为相关从业人员提供一份实用的技术指南。
一、外观检查:第一道防线
外观检查是紧固件检测中最基础、最直观的步骤,通常借助目视或低倍放大镜进行。主要内容包括:
- 表面缺陷:裂纹、折叠、结疤、氧化皮、锈蚀等。这些缺陷可能成为应力集中点,导致紧固件早期失效。
- 螺纹外观:螺纹应完整、无毛刺、无断牙或乱牙。螺纹的精度直接影响装配性能。
- 头部外观:头部应饱满、无歪斜,对于螺栓和螺钉,头部与杆部的过渡应圆滑。
- 镀层质量:镀层应均匀、无起泡、剥落或漏镀,颜色一致。
对于重要用途的紧固件,外观检查应在良好的照明条件下进行,必要时采用5倍放大镜。对于大批量产品,可采用机器视觉系统进行自动化筛选。
二、尺寸与几何精度检测
尺寸精度是保证紧固件互换性和连接强度的关键。常见的检测项目包括:
- 螺纹尺寸:使用螺纹量规(塞规、环规)检测螺纹的中径、螺距和牙型角,确保符合标准(如ISO、GB、ANSI等)。
- 头部尺寸:包括对边宽度、对角尺寸、头部高度等,影响装配工具的适配性。
- 杆部尺寸:直径、长度、圆度、直线度等。
- 形位公差:如同轴度、垂直度、位置度等,对于高强度紧固件尤为重要。
测量工具从传统的卡尺、千分尺到三坐标测量机(CMM)、光学投影仪,可根据精度要求选择。
三、力学性能测试
力学性能是紧固件核心质量的体现,主要包括:
- 硬度试验:布氏、洛氏、维氏硬度测试,可间接反映材料的强度和热处理质量。对于螺栓,通常检测表面硬度和芯部硬度。
- 拉伸试验:测定抗拉强度、屈服强度、断后伸长率和断面收缩率。对于螺栓,还需进行保证载荷试验,验证其在规定载荷下不产生永久变形。
- 楔负载试验:评估螺栓在偏心拉伸下的承载能力,主要考核头部与杆部过渡区的强度。
- 冲击试验:对于在低温或动态载荷下使用的紧固件,需进行夏比冲击试验,测定冲击吸收能量。
- 疲劳试验:模拟交变载荷条件,测定紧固件的疲劳寿命,是高端紧固件的重要考核指标。
- 扭矩试验:包括拧紧扭矩、破坏扭矩测试,用于评估螺纹摩擦系数和紧固性能。
四、无损检测
无损检测(NDT)用于在不破坏紧固件的前提下发现内部缺陷,常用方法有:
- 磁粉检测(MT):适用于铁磁性材料表面和近表面缺陷的检测。
- 渗透检测(PT):适用于非多孔性材料表面开口缺陷的检测。
- 超声检测(UT):可检测内部裂纹、夹杂、孔洞等,尤其适用于大规格高强度螺栓。
- 涡流检测(ET):主要用于导电材料表面和近表面缺陷的快速筛查。
根据紧固件的材料、工艺和要求,选择合适的NDT方法组合,可有效控制产品质量。
五、失效分析:从现象到根源
即使经过严格检测,紧固件在实际使用中仍可能发生失效。失效分析旨在找出根本原因,防止问题再现。典型失效模式及分析要点如下:
- 过载断裂:断口呈纤维状,有塑性变形。多因装配扭矩过大或工作载荷超出设计极限。需核对设计选型与实际工况。
- 疲劳断裂:断口有疲劳辉纹和贝壳状花样。通常由于交变载荷、应力集中或预紧力不足。需检查装配工艺和结构刚度。
- 氢脆断裂:断口平整,无明显塑性变形,发生于高强度钢且经过电镀等吸氢工艺。需检查除氢工艺和材料强度。
- 应力腐蚀开裂:断口有腐蚀产物,呈脆性。多发于腐蚀环境与拉应力并存的情况。需评估环境适应性和材料耐蚀性。
- 螺纹滑牙或脱扣:螺纹被剪断或磨损。常因螺纹强度不足、旋合长度不够或过载拧紧。需校核螺纹强度和装配扭矩。
失效分析通常遵循“现场调查→断口分析→材质检验→工艺复核→模拟验证”的流程,结合金相显微镜、扫描电镜(SEM)和能谱仪(EDS)等工具,才能准确判定失效原因。
六、
紧固件性能检测是一个多维度、全流程的系统工程。从入场检验到装配使用,每一个环节都需严格把控。随着新材料、新工艺的不断涌现,检测技术也在向自动化、智能化、在线化发展。只有建立完善的检测体系,并注重失效分析的反馈闭环,才能真正保障紧固件的安全可靠,为工业装备筑牢“连接”的基石。